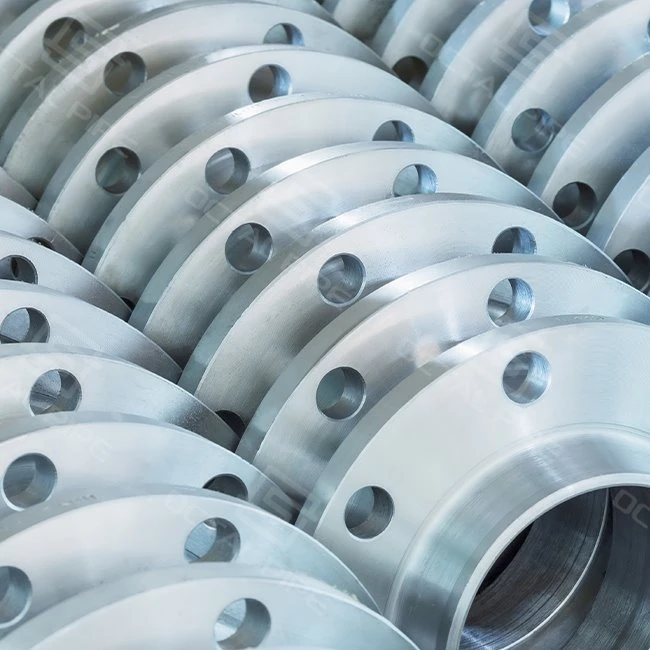
Normy: ASME B16.5 (½″–24″), ASME B16.47 (26″–60″) Hodnoty tlaku: Třída 150 – 2500 Rozsah velikostí: NPS ½″ – 60″ Typy: Standardní, Dlouhý svarový krk, Redukční WN, RF, RTJ, Plochá plocha Materiály: uhlíková ocel (A105, A350 LF2), legovaná ocel (F11, F22, F91), nerezová ocel (304/304L, 316/316L), duplex/super duplex Klíčové vlastnosti: Kuželový náboj pro rozložení napětí Tupý svar s plným průvarem zajišťuje nepropustný{0}}spoj Dostupné s povrchy RF, RTJ a FF Aplikace: Ropa a plyn, petrochemie, výroba energie, kotle, tlakové nádoby, projekty na moři
Odeslat dotaz
Představení produktu
A přivařit krční přírubuse obvykle volí, když se očekává, že spojení bude přenášet více než jen tlak. V reálných projektech si to kupující vybírají, protožekuželový náboj + tupý-svařovaný krkposkytují hladší přechod napětí z příruby na trubku, což pomáhá v systémech vystavenýchcyklování tlaku, teplotní výkyvy, vibrace, tlusté-trubky nebo přísnější požadavky na kontrolu.
Pro zadávání veřejných zakázek se nejedná pouze o volbu stylu příruby. Obvykle jde o rozhodnutí ospolehlivost spoje, vyrovnání vrtání, integrita svaru a dlouhodobá{0}}stabilita provozu. Přivařená hrdlová příruba, která odpovídá správnéstandard, obklad, vrtání, plán a materiálobvykle způsobí méně problémů s lícováním{0}}než příruba vybraná pouze podle jmenovité velikosti a třídy.
Standardní a specifikace svařovací příruby
Když kupující hledajíspecifikace příruby svařovacího hrdlanebosvařovací hrdlo příruby standard, většinou nehledají jen to, zda je produkt skladem. Skutečně potřebují potvrdit, zda bude příruba v souladu střída projektové linky, plán potrubí, typ obkladu, třída materiálu a rozsah kontrolyjiž definované ve výkresu nebo PO. Při skutečném nákupu většina problémů nepochází z „nedodávky“ -, pochází z detailů, které nebyly včas uzamčeny, jako je nesprávný otvor pro stěnu potrubí, nesprávné obložení nebo chybějící požadavky na dokumenty, které později zpomalují schválení a instalaci.
Praktický popis nákupu by měl definovat přírubu prostřednictvím těchto kontrolních bodů:
Položka
Co by mělo být specifikováno
Typ produktu
Svařte přírubu krku
Rozhodující standard
ASME B16.5 / ASME B16.47 tam, kde je to vhodné
Nominální velikost
NPS / DN
Tlaková třída
Třída 150/300/600/900/1500/2500
Typ obkladu
RF / RTJ / FF
Otvor
Přizpůsobeno plánu potrubí nebo specifikovanému ID
Stupeň materiálu
A105, LF2, F304/F316, F11/F22/F91, duplexní třídy atd.
MTR, PMI, UT, MT/PT, rozměrová zpráva, EN 10204 3.1 v případě potřeby
Silnější RFQ řádek se obvykle píše takto:
ASME B16.5, příruba s přivařovacím hrdlem, NPS 4, třída 600, RF, ASTM A105, vrtání do trubky Sch 80, požadováno MTR, množství ___
To je mnohem bezpečnější než pouhé psaní „4palcová svařovací příruba krku“, protože to řídí body, které obvykle způsobují spory při příjmu:obklad, lícování, materiál,arozsah dokumentu.
Pro jaké průmyslové scénáře jsou příruby s přivařovacím hrdlem vhodné?
A přivařit krční přírubuje obvykle vybrán, když se očekává, že linka zpracujevyšší tlak, zvýšená teplota, opakovaltepelné cyklování, vibrace, popřtěžší-trubkakde spolehlivost spojů je důležitější než pohodlí výroby. Ve skutečných projektech se běžně používá v potrubích pro přepravu ropy a zemního plynu, rafinériích a petrochemických potrubích, pobřežních modulech, kotelních systémech, připojení tlakových -nádob, parních rozvodech a dalších důležitých procesních nebo inženýrských sítích.
V těchto službách není příruba pouze spojovacím bodem. Přímo ovlivňuje:
přenos zatížení
celistvost svaru
dlouhodobé-stabilita těsnění
Z pohledu kupujícího je hodnota příruby s přivařovacím hrdlem mnohem jasnější, když jsou náklady na poruchu vysoké. Netěsnost na vysokotlaké větvi-, opakované předělávání způsobené špatným vyrovnáním nebo dodatečná korekce svaru během montáže- mohou snadno stát více než samotná příruba.
Jeho hlavní výhody pocházejí zzúžený nábojana tupo-svařovaný krk, které pomáhají vytvořit hladší přechod mezi přírubou a trubkou. V praxi to znamená:
lepšívyrovnání vrtání
méně náhlá změna průřezu v oblasti svaru
zlepšená vhodnost procyklická službaalinky citlivé na vibrace-
lepší přístup ke svaru pro kontrolu
spolehlivějšíradiografické vyšetření
silnějšíkontinuita potrubí-k-přírubě
Proto inženýři často dávají přednost přivařovacím hrdlovým přírubám pro náročnější potrubní systémy, kde záleží na dlouhodobé{0}}spolehlivosti provozu více než na jednoduché rychlosti instalace.
Jak vybrat vhodný materiál pro přivařovací příruby?
Výběr materiálu by se měl řídit stavem služby, nikoli pouze skladem nebo cenou. U přírub s přivařovacím hrdlem musí materiál odpovídat jakosti trubky, konstrukční teplotě, koroznímu prostředí a požadavkům projektu na kontrolu/dokument. Příruba může být rozměrově správná, ale pokud materiál neodpovídá třídě čáry, jedná se stále o zamítnutou položku.
Obecně,ASTM A105se používá pro standardní potrubí z uhlíkové oceli za normálních provozních podmínek.ASTM A350 LF2je preferován pro nízkoteplotní{0}}provoz, kde záleží na houževnatosti. Pro potrubí ze slitiny s vyšší-teplotou kupující obvykle specifikujíF11, F22 nebo F91aby zůstaly v souladu s materiálem potrubí a provozním stavem. V korozivním provozu,F304 / F316jsou běžné nerezové možnosti, zatímcoduplex / super duplextřídy jsou vhodnější, když je požadována odolnost vůči chloridům a vyšší pevnost. NaOktalová dýmkaTento druh shody materiálu je jedním ze základních kontrolních bodů při nabídce přírub a kontrole objednávky, protože jakost materiálu přímo ovlivňuje schválení, kompatibilitu svařování a spolehlivost konečného servisu.
Jednoduchý příklad: pro parní potrubí není výběr příruby jen o velikosti a třídě - materiál musí také zůstat stabilní při teplotě, takže slitiny jakoF11neboF22může být potřeba místo uhlíkové oceli. Pro linku s nízkou teplotou- použijteA105místoLF2může způsobit riziko houževnatosti, i když jsou obě třídy kované uhlíkové oceli. Z hlediska nákupu nesprávná třída materiálu obvykle způsobuje větší problémy než nesprávný typ příruby, protože ovlivňuje schválení, kompatibilitu svařování a konečné přijetí projektu.
Svařovací příruba vs. Skluz{0}}Zapnuto
Srovnání mezipřivařit krční přírubuanaklouznout-na přírubuje jedním z nejčastějších rozhodnutí při nákupu příruby, protože obě mohou vypadat podobně v základní funkci, ale jsou navrženy pro různé priority služeb. Anaklouznout-na přírubuse obvykle volí, když je výroba jednodušší a počáteční náklady jsou nižší, protože trubka vklouzne do příruby před koutovým svařováním. Apřivařit krční přírubu, je naproti tomu přivařen na tupo-k potrubí a má kuželový náboj, který zajišťuje hladší přechod mezi přírubou a potrubím.
Z praktického hlediskanaklouznout-na přírubyse často používají pro umírněnější-pracovní službypřivařit hrdlové přírubyjsou preferovány, když linka potřebuje lepšírozložení napětí, přesnějšívyrovnání vrtánía silnější výkon podtlak, kolísání teploty, vibrace nebo cyklické zatížení. Pro kupující není rozdíl pouze ve stylu výroby -, je to skutečně volbanižší náklady předemavyšší dlouhodobou-spolehlivost spojů.
Srovnávací bod
Svařte přírubu krku
Slip-On Flange
Připojení potrubí
Tupý svar
Koutový svar
Rozložení stresu
Lepší přes zúžený náboj
Méně příznivé při cyklickém nebo silném zatížení
Vyrovnání vrtání
Více kontrolované
Více závisí na přizpůsobení-
Nejlepší využití
Vyšší tlak / teplota / kritická služba
Potrubí pro střední{0}}zátěž
Důvěra při inspekci
Silnější pro kritické potrubí
Jednodušší, ale méně preferované pro náročné služby
Priorita kupujícího
Spolehlivost a{0}}dlouhodobá služba
Nižší počáteční výrobní náklady
Zkrátka kupující se většinou stěhují dopřivařit krční přírubu vs. naklouznout{0}}výběr, když se systém stává náročnějším a riziko úniku, únavy nebo opakované údržby je obtížnější ignorovat.
Symbol svařovací příruby
Thesymbol příruby svařovacího hrdlaje důležité na výkresech, kusovnících a RFQ, protože mnoho chyb nabídek začíná vágním nebo neúplným zápisem příruby.
V projektových dokumentech jsou nejběžnější krátké formuláře:
WN= Svařovací krk
WNRF= Svařte krk vyvýšený obličej
WNRTJ= Spoj typu svařovací kroužek
LWN= Dlouhý svařovací krk
RWNnebo lze použít popisné znění pro zmenšení konfigurací svarových hrdel v závislosti na praxi kreslení
Klíčovým bodem pro kupující je, že samotný symbol nestačí. "WN" identifikuje typ příruby, ale nedefinujetřída, obklad, vývrt, materiál,nebonorma. Výkresová poznámka, která uvádí pouze „WN flange“, stále ponechává příliš mnoho prostoru pro chybu v citacích. Symbol by se měl vždy číst společně s celým popisem.
Příklad výkresu / popisku kusovníku: WN, 6", třída 600, RF, ASTM A105, ASME B16.5, vrtání do Sch 80
Hmotnost svařovací příruby
Hledání kupujícíchhmotnost příruby svařovacího hrdlase obvykle snaží vyřešit jeden ze tří problémů:odhad nákladu, plánování zvedání/balení,nebopodporovat-výpočet zatížení. Důležité je, že hmotnost příruby hrdla svaru jenení řízena pouze velikostí. Výrazně se mění s:
jmenovitá velikost
tlaková třída
hustota materiálu
geometrie náboje
obkladový typ
velikost vrtání / shoda harmonogramu
A Přivařovací hrdlová příruba třídy 150a aPříruba s přivařovacím hrdlem třídy 1500na stejném NPS se zjevně nebude chovat jako stejná položka při manipulaci nebo přepravě. Příruba vyšší-třídy nese těžší náboj, silnější tělo a jinou geometrii kružnic šroubů, takže hmotnost rychle roste s třídou. Hmotnost příruby svařovacího hrdla by měla být potvrzena z příslušné standardní tabulky nebo výrobního výkresu a poté znovu porovnána se skutečným materiálem a konfigurací otvoru před dokončením rozhodnutí o přepravě nebo podpoře.
Proč na Bore Match záleží víc, než mnozí kupující očekávají
Pro apřivařit krční přírubuo přijetí se často rozhoduje méně podle vnějšího průměru a více podle toho, zdaotvorve skutečnosti odpovídá trubce, ke které bude přivařena. Celým smyslem konstrukce svařovacího hrdla je vytvořit hladký přechod od přírubového náboje ke stěně trubky. Pokud je tento vývrt poddimenzovaný, předimenzovaný nebo jednoduše přizpůsobený nesprávnému plánu, svářeč je nucen provést opravy v terénu, jako je např.vnitřní broušení, mísení otvorů, vysoké{0}}nízké nastavení nebo kompenzace profilu svaru. To se nejen zpomalí-nahoru -, může to také ovlivnit konzistenci svaru, rentgenovou akceptaci a konečnou dráhu toku ve spoji.
Toto se stává mnohem důležitějšímtěžké-trubky, projekty svíce rozvrhů, snížení přechodů, vysokotlaká{0}}RTJ službanebodlouhé přivařovací hrdlové přírubypřipojené k tryskám nádoby nebo zařízení. V těchto případech není nesoulad vrtání menší dílenskou nepříjemností. Může vytvořit vnitřní krok ve svaru, prodloužit dobu korekce vyrovnání a vynutit si dodatečné obrábění nebo broušení, které kupující nikdy neplánoval. To je důvod, proč by seriózní RFQ nemělo zastavitNPS + třída. Mělo by také být uvedeno požadovanérozpis vrtání do potrubínebo dát cílvnitřní průměr, takže příruba dorazí připravená pro skutečnou trubku, které musí odpovídat, nejen pro jmenovitou velikost na papíře.
Priority kontroly před odesláním
U seriózní objednávky příruby svařovacího hrdla se kupující obvykle starají víceměřitelné akceptační bodynež o obecných prohlášeních jako "vysoká přesnost."
Užitečné zaměření kontroly obvykle zahrnuje:
norma příruby a potvrzení třídy
kontrola typu obložení (RF / RTJ / FF)
rozměry vrtání a náboje
přesnost kružnice a otvoru pro šroub
zoubkování nebo ověření drážky RTJ
potvrzení označení
návaznost tepelného čísla na MTR
PMI / UT / MT / PT v případě potřeby
Příruba svařovacího hrdla, která vypadá vizuálně dobře, může stále způsobovat zpoždění na místěvývrt, obklad nebo dokumentyneodpovídají požadavkům projektu.
01.Jak by měla být příruba svařovacího hrdla specifikována v RFQ nebo PO?
Zahrnoutstandard, velikost, třída, obklad, materiál, plán vrtání do potrubí, kontrola/dokumenty a množství. To pomáhá vyhnout se špatnému vrtání, špatnému obložení nebo nesouladu materiálu.
02.Kdy je svarová krční příruba lepší než kluzná-příruba?
Obvykle se preferuje provyšší tlak, vyšší teplota, cyklický provoz, vibrace a těžší-trubka, kde je vyžadován lepší přenos napětí a vyrovnání otvoru.
03.Proč je důležitá shoda vrtání u příruby svařovacího hrdla?
Pokud vrt neodpovídá plánu potrubí, může-vyžadovat montážbroušení, oprava nesouladu nebo seřízení svaru, což zpomaluje instalaci a může ovlivnit přijetí inspekce.
04.Jak by měl být vybrán materiál pro přivařovací hrdlové příruby?
Materiál by měl následovatservisní stav. A105je běžné pro standardní servis z uhlíkové oceli,LF2pro nízké teploty,F11/F22/F91pro vyšší teplotu aF304/F316 nebo duplexpro korozivní prostředí.
05. Na kterých kontrolních bodech před odesláním záleží nejvíce?
Kupující obvykle kontrolujítřída, obložení, vrtání, rozměry náboje, značení a tepelná návaznost, plusMTR, PMI nebo NDEv případě potřeby.